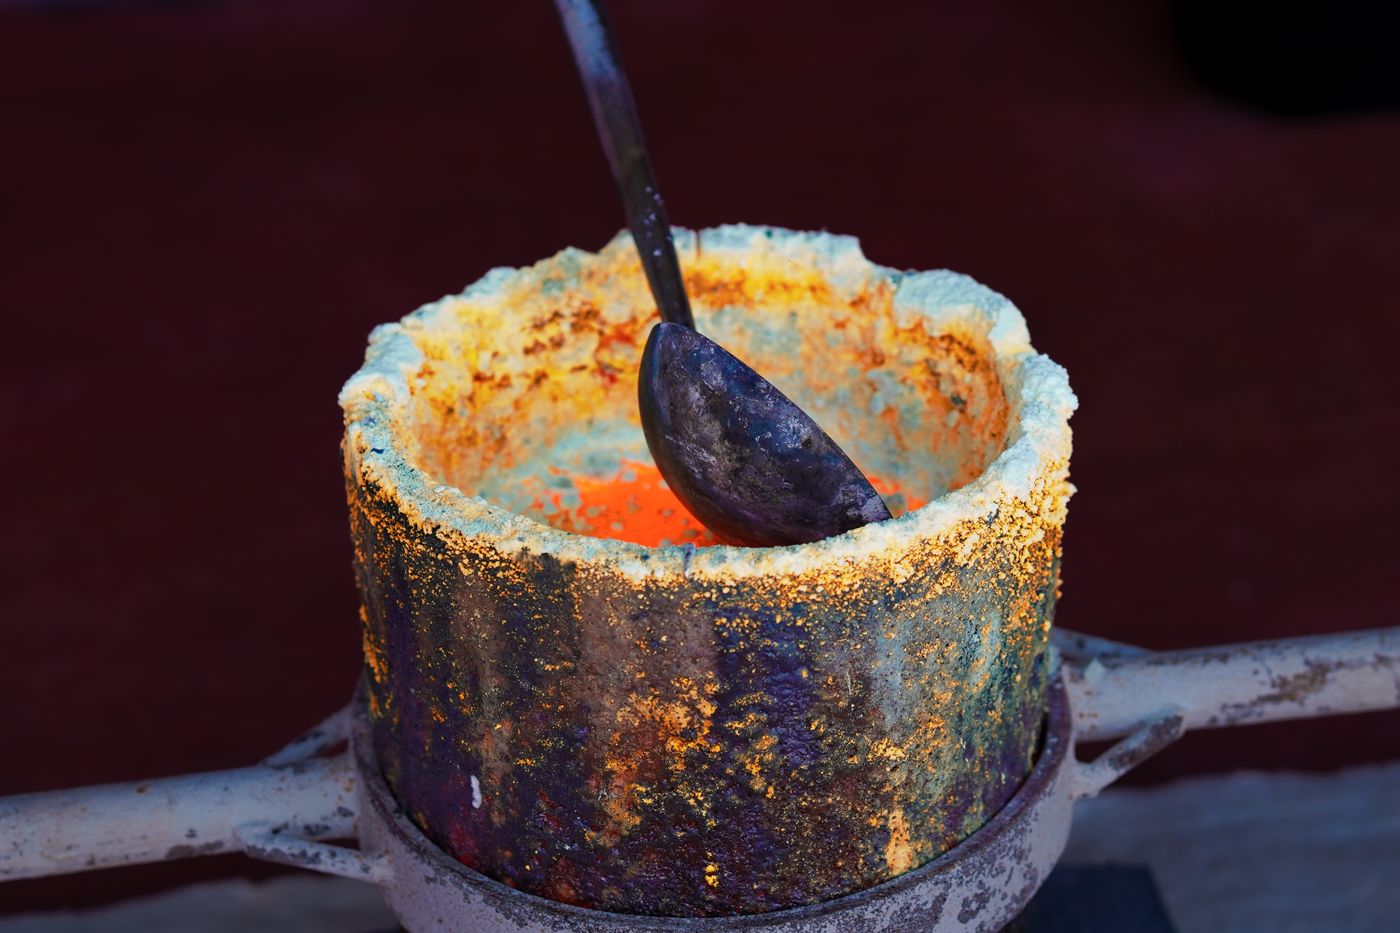
SAND CASTING
形状の自由度が高く、
1個からつくれる鋳造法
砂で作った鋳型に溶かしたアルミを流し込む砂型鋳造は、金型が不要なため初期費用を抑えられ、大型品や中子を使った複雑な中空形状にも対応できます。
当社では木型に加えて3Dプリンタによる砂型造形を導入。図面から最短2週間で試作品をお届けします。
FEATURES
砂型鋳造の特長
-
01
金型不要で初期費用を抑制
型費が金型の数分の一。試作や年間数十個の補給品など、少量生産に最適です。
-
02
最大1.5mクラスの大型品
大型の枠を用いた自硬性鋳型で、装置フレームやベースなどの大物にも対応します。
-
03
3Dプリント砂型で短納期
木型を作らずCADデータから直接鋳型を造形。設計変更にもすぐに追従できます。
SPECIFICATIONS
対応仕様
| 対応材質 | AC2B / AC4B / AC4C / AC4CH / AC7A ほか |
|---|---|
| 製品サイズ | 最大 1,500 × 1,200 × 800 mm |
| 製品重量 | 0.5 〜 300 kg |
| ロット | 1 〜 500 個/月 |
| 寸法公差 | JIS B 0403 CT8 〜 CT10 相当 |
| 熱処理 | T5 / T6 / T7(社内対応) |
| 試作納期 | 最短 2 週間(3Dプリント砂型使用時) |
PROCESS
製造工程
- 01
方案設計・CAE解析
湯口・押湯の配置を検討し、湯流れ・凝固解析で不良リスクを事前に確認します。
- 02
造型
木型または3Dプリンタで砂型と中子を製作します。
- 03
溶解・成分調整
るつぼ炉でアルミ合金を溶解し、分光分析で成分を確認します。
- 04
注湯
温度を管理しながら、熟練の職人が鋳型へ流し込みます。
- 05
解枠・仕上げ
砂を落とし、湯口や押湯を切断してバリを仕上げます。
- 06
熱処理・検査
T6熱処理後、X線・3Dスキャナで内部と形状を検査し出荷します。
PRODUCTS
製品事例
半導体製造装置用 フレーム
工作機械用 ブラケット
油圧ポンプ用 バルブボディ
真空チャンバー用 カバー
※製品写真は撮影後に差し替え予定です(本デモではイラストで代用しています)。